

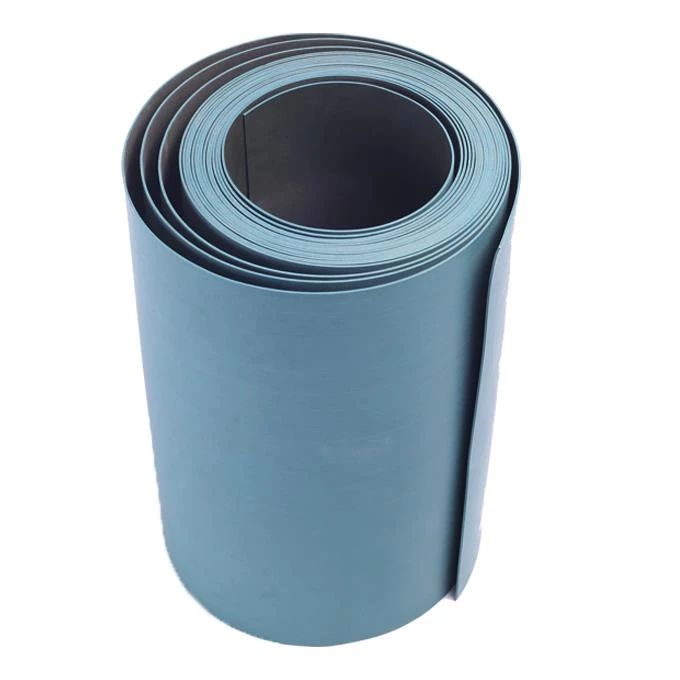


Introducerea Produsului
JBF Teflon Slydway este un tip de material rezistent la uzură aplicat la ghidajele de mașini sau alte ghidaje de mișcare liniară. JBF benzi de ghidare poate îmbunătăți în mod eficient precizia de șină de ghidare, reduce daunele cauzate de defecțiuni mecanice și de lubrifiere, prelungi durata de viață a componentelor mecanice, economisi energie și îmbunătăți stick-alunecare.
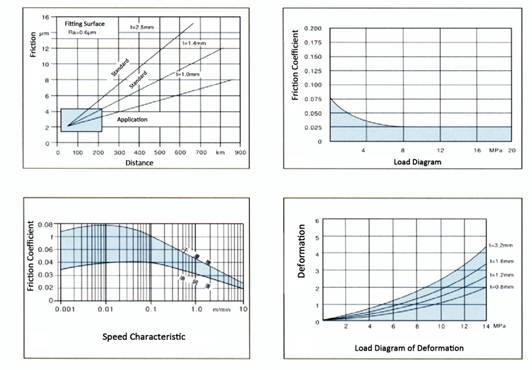
Caracteristicile benzilor de ghid JBF
Instalare simplă, performanță bună de lipire.
Uzură redusă în condiții de lubrifiere necorespunzătoare sau lipsă de lubrifiere.
Rezistent la șoc
Îmbunătățiți precizia poziționării mașinii
Rezistență chimică la agenți de răcire și lubrifianți agresivi
Rezistența la umezeală
Compatibil cu uleiurile lubrifiante, lubrifianții și lichidele de tăiere livrate în mod normal cu mașini-unelte
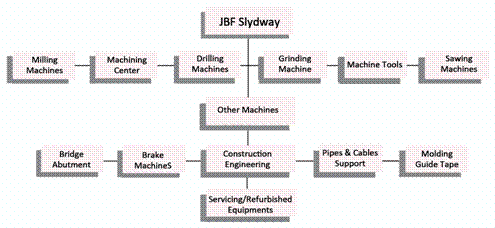
Aplicație sugestie
JBF este o placă subțire compusă în principal dintr-un compus fluorurat și este lipită pe o suprafață metalică prelucrată cu un strat de adeziv JB-1 după tratamentul de activare a suprafeței. JBF este un material care se combină cu adezivii JB-1 prin gravarea chimică. O parte a tratamentului de activare a suprafeței materialului JBF este o culoare maroniu închisă, uniformă, ușor de discutat.
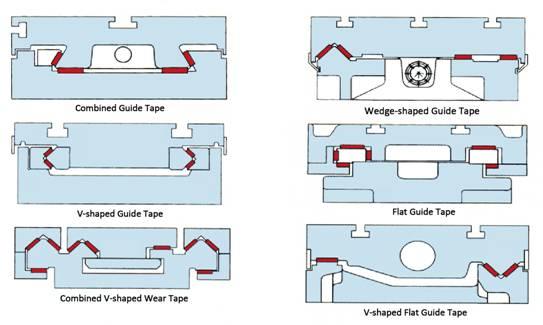
Instalarea benzilor de ghidare a uneltelor de mașini
1. Unelte de instalare / auxiliare
1) JBF Guide Tape / Slydway
2) Adeziv pentru bandă de ghidare JB-1
3) Scraper
4) JINBOND Instruction Book
5) Cârpă de curățare (uscată)
6) Alcool absolut
7) Rodul de amestecare
8) Hârtie de ceară sau filme de plastic
9) mănuși
10) Cleme
Instrucționarea benzilor de ghid JBF
* Masina JBF de ghidare a mașinii anti-uzură moale suprafață curea de lipire
JBF este o placă subțire compusă în principal dintr-un compus fluorurat și este lipită pe o suprafață metalică prelucrată cu un strat de adeziv JB-1 după tratamentul de activare a suprafeței. JBF este un material care se combină cu adezivii JB-1 prin gravarea chimică. O parte a tratamentului de activare a suprafeței materialului JBF este o culoare maroniu închisă, uniformă, ușor de discutat.
* Pregătirea pentru șlefuirea suprafeței
Material JBF JBF de ghidare a mașinii-unelte pentru mașini-unelte anti-uzură - nu șlefuiți suprafața tratată cu JBF cu șmirghel sau cu grosimea suprafeței tratate JBF, altfel va reduce rezistența de lipire. Păstrați suprafața de lipire curată și uscată fără murdărie și substanțe chimice (inclusiv amprente digitale murdare) deoarece acești factori pot reduce rezistența legăturilor.
Este important ca suprafața metalică să fie bine măcinată la suprafața de lipire a metalului pentru rezistența aderenței. Pentru a obține o rezistență maximă la aderență, rugozitatea suprafeței de legătură a metalului lustruit este de 1,6 până la 6,3 um. Suprafața metalică lustruită sau netezită va slăbi rezistența legăturii și va cauza detașarea în poziția de legătură, care acționează ca unsoare pentru a pătrunde în metal prin flacără în timpul întreținerii.
* Curățați suprafața de lipire
Materialul JBF este folosit pentru a vă asigura că materialul JBF este curat și fără murdărie și ulei. Se curăță cu acetonă sau cu alcool absolut cel puțin de trei ori. Uleiul și urme de ulei din petele care nu îndepărtează complet suprafața vor face ca banda adezivă să se desprindă. Când umiditatea ambientală este mai mare de 90%, rezistența legăturii va scădea.
Suprafața metalică este necesară pentru a curăța temeinic suprafața de lipire metalică lustruită pentru a asigura o lipire satisfăcătoare. Sunt necesare minimum trei spălări cu acetonă sau alcool absolut pentru a se asigura că murdăria inițială este complet îndepărtată. Dupa curatare, pastrati suprafata metalica si suprafata JBF curata si fara murdarie inainte de lipire.
Pregătirea finală pentru suprafețele JBF și metalice
După ce suprafața materialului JBF și suprafața de lipire metalică sunt curățate și uscate, acestea trebuie curățate înainte de lipire. Îndepărtați o cârpă albă, care nu lasă scame, umezită cu acetonă sau JBF sau alcool absolut, pentru a elimina murdăria de suprafață reziduală. După ultima frecare, cele două suprafețe trebuie să fie complet uscate la aer și nu atingeți cele două suprafețe înainte de a le lega. După spălarea finală, nu utilizați aer comprimat pentru a usca suprafața, deoarece pot apărea apă sau praf în aerul comprimat care va cauza căderea de cădere.
* Pregătiți adezivul JB-1
Adezivul JB-1 cu două componente Jingbang este singurul adeziv specificat deoarece asigură o rezistență maximă la aderență. Conform raportului de volum A: B = 1: (0,5 ~ 1), adezivul se ia și se amestecă uniform în recipientul deschis sau pe placa litografică. Adezivul amestecat uniform trebuie folosit cât mai curând posibil și cu cât este mai mare temperatura, cu atât timpul de utilizare este mai scurt. Componentele neutilizate A și B trebuie acoperite imediat.
* Lipirea adezivă a două suprafețe
Un adeziv JB-1 este aplicat subțire și uniform pe ambele lipirea suprafețelor cu o lama zig-zag. Prea subțire sau prea groasă adeziv va reduce efectul de lipire. După plasare materialul JBF de pe suprafața îmbinării metalice, apăsați de la un capăt la celălalt capăt, încercați să ieșiți bulele de pe suprafața de lipire și aplicați presiunea (0,05Mpa ~ 0,1Wpa) pe cele două suprafețe de lipire cu clema sau fixare. Este de aproximativ 24 de ore. Dacă se utilizează adezivul un mediu sub 5 ℃, timpul de întărire trebuie să fie corespunzător extins. Nu aplicați adezivul într-un mediu de -5 ℃. | 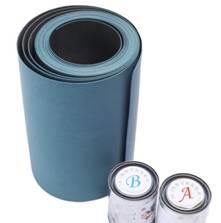 |
* Finisare finală a materialului JBF
După ce adezivul este complet întărit, materialul JBF poate fi prelucrat de o mașină de frezat sau o roată de șlefuit sau răzuit manual. Agentul de răcire nu este, în general, necesar în timpul frezării sau măcinării. Atunci când se șlefuiește cu o roată de șlefuit, se poate folosi o roată de șlefuit și un lichid de răcire fără capac închis pentru a preveni supraîncălzirea. Utilizarea agentului de răcire în timpul procesului de măcinare facilitează o finisare superioară a suprafeței.
* Prelucrarea rezervorului de ulei
Pentru a obține cea mai bună performanță a șinei JBF, trebuie prevăzută și menținută o peliculă continuă de lubrifiant între suprafețele de îmbinare. Adâncimea canelurii de ulei măcinată pe suprafața materialului JBF nu trebuie să depășească grosimea materialului JBF. Un filet de trecere este necesar pe partea laterală a bazinului de ulei. Promovează fluxul de ulei din bazinul de ulei prin suprafața JBF, ajutând la formarea unui film dinamic dinamic. Există multe tipuri de design ale rezervoarelor care au fost aplicate cu succes de constructorii de mașini-unelte. Principala cerință pentru proiectarea bazinului de ulei este de a face porțiunea de rezervor de ulei diagonală sau perpendiculară pe direcția de mișcare. Un astfel de design permite uleiului lubrifiant să pătrundă între fețele de lipire. Capacul de ulei prelucrat nu trebuie să fie mai mic de 6 mm de la marginea materialului JBF.
* Suprafață de îmbrăcare metalică lustruită
Suprafața de oțel a materialului JBF (denumită în general ca șină de ghidare) are o suprafață finală de 0,4-0,8 um pentru o performanță optimă. Nu strângeți sau nu aprindeți materialul JBF cu o fixare metalică (șină). Acest proces produce alunecare și mărește frecarea în timpul funcționării. Pentru o bună performanță, suprafața în contact direct între șină și centura flexibilă este maximizată. Cel mai ideal contact de suprafață asigură o distribuție uniformă a lubrifiantului și o grosime uniformă a stratului de ulei, avantajos pentru transmisia hidraulică.
Dimensiunile benzii de ghidare
Standard | personalizate | ||
Grosime | Lăţime | Grosime | Lăţime |
0.4mm-4.0mm | 120mm-300mm | 4.0mm-300mm | 0.2mm-6.0mm |
Tag-uri populare: PTFE ghid bandă, China, furnizori, producători, fabrică, en-gros, personalizate, cumpara, făcute în China, Elemente de ghidare reglabile, Elemente de ghid de înaltă calitate, Elemente de ghid liniar, Banda de ghidare PTFE, Inele de rulment de ștergere a tijei, Elemente de ghidare de rulare netedă